


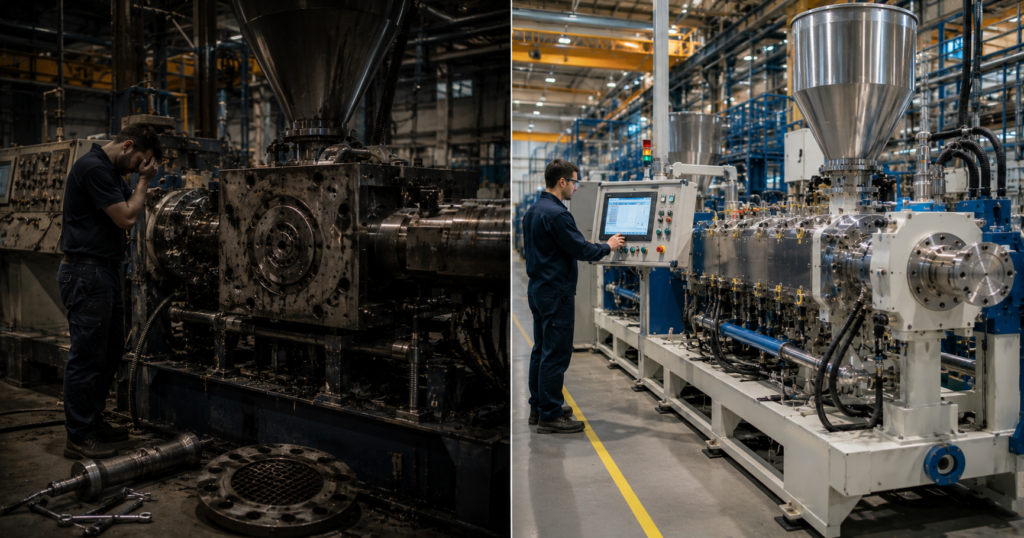
Automatischer vs. manueller Siebwechsler: Kosten, Effizienz und Qualität im Vergleich
Ein automatischer Siebwechsler eliminiert Produktionsstopps während der Schmelzefiltration; ein manueller Siebwechsler erfordert einen vollständigen Linienstillstand von 15 bis 45 Minuten pro Wechsel. Die Wahl der falschen Technologie kann eine Extrusionslinie zwischen 200 und 500 US-Dollar pro Stillstandsstunde an entgangener Produktion kosten — ein Betrag, der sich im Mehrschichtbetrieb schnell summiert.
Was ist der grundlegende Unterschied?
Ein manueller Siebwechsler — auch Schieberplatten-Siebwechsler genannt — erfordert, dass der Extruder gestoppt, druckentlastet und abgekühlt wird, bevor ein Bediener das verstopfte Siebpaket physisch austauschen kann. Der Vorgang erfordert direkten Bedienereingriff und erzeugt beim Wiederanfahren typischerweise Ausschuss, während sich die Schmelzefront restabilisiert. Bei Linien, die kontaminierte oder rezyklierte Materialien verarbeiten, kann dieser Vorgang mehrmals pro Schicht anfallen.
Ein automatischer Siebwechsler wechselt das Filtermedium selbsttätig oder führt es selbsttätig nach — etwa hydraulische Schieberwechsler und Bandfiltersysteme — und hält den Schmelzekanal während des Siebwechsels aktiv. Ein hydraulischer Schieberwechsler schiebt in Sekunden eine saubere Platte in den Schmelzefluss (mit kurzem Druckeinbruch). Davon zu unterscheiden sind kontinuierliche und selbstreinigende Doppelkartuschensysteme: Sie reinigen das Sieb per Rückspülung, die der Bediener auslöst, und halten den Schmelzefluss dabei ununterbrochen aufrecht — ohne messbaren Druckpuls.
Der Unterschied ist im Hochdurchsatzbetrieb am bedeutsamsten. Laut Daten von Plastics Technology kann Siebwechsel-Stillstand 5–10 % der gesamten Betriebszeit auf Linien ausmachen, die kontaminierte Materialien verarbeiten. Über ein Produktionsjahr von 250 Tagen entspricht das Wochen verlorener Kapazität.
Quelle: Plastics Technology / Euromap
Direkter Vergleich: die wichtigsten Leistungsmerkmale
Die folgende Tabelle fasst die entscheidenden betrieblichen Unterschiede zwischen den wichtigsten Siebwechsler-Kategorien zusammen. Die Werte spiegeln typische industrielle Leistung wider; die tatsächlichen Ergebnisse hängen von Polymertyp, Verunreinigungsgrad und Liniendurchsatz ab.
| Merkmal | Manuell (Schieberplatte) | Hydraulisch automatisch | Ohne Produktionsstopp (Kartusche / Band / Laserfilter) |
|---|---|---|---|
| Wechselzeit | 15–45 Min. (Linie gestoppt) | Sekunden (kurze Pause) | Null (kein Produktionsstopp) |
| Schmelzedruckstabilität | Deutlicher Puls beim Wechsel | Moderater Puls | ±2 % typische Schwankung |
| Wiederanfahr-Ausschuss | Hoch (Stabilisierungsphase) | Niedrig–mittel | Nahezu null |
| Filtrationsfeinheit | ~60–200 μm (Drahtgewebe) | ~60–200 μm | bis 3 μm (Kartusche, Neuware; Vliesgewebe-fähig) |
| OEE-Einfluss | Basislinie (Referenz) | +2–5 % vs. manuell | +5–15 % vs. manuell |
| Bedienereingriff | Bei jedem Wechsel erforderlich | Minimal (Plattenladung) | Kartusche: Rückspülung per Schlüssel durch den Bediener; Band und Laserfilter: automatisch |
| Investitionskosten | Niedrig | Mittel | Höher |
| Am besten geeignet für | Geringe Mengen, saubere Neuware, seltene Wechsel | Mittlere Linien, moderate Kontamination | Hoher Durchsatz, qualitätskritisch; Kartusche: Neuware und geringer Rezyklatanteil; Band und Laserfilter: Rezyklat |
Filtrationsfeinheit bis 3 μm bezieht sich auf die kontinuierliche AP Series mit Vliesgewebe und großer Filterfläche. Maschenangaben nach ASTM E11 / DIN EN ISO 9044.
Was kostet Sie Ihr manueller Siebwechsel pro Jahr?
Geben Sie Durchsatz, Wechselfrequenz und Schichtmodell ein. Der Cofit Productivity Savings Calculator zeigt Ihren monatlichen Produktionsverlust und den entgangenen Jahresumsatz — in unter zwei Minuten.
Die wahren Kosten des manuellen Siebwechsel-Stillstands
Manuelle Siebwechsler haben einen täuschend niedrigen Anschaffungspreis. Die Gesamtbetriebskosten zeichnen ein anderes Bild. Jeder Siebwechsel auf einer gestoppten Linie erzeugt drei gleichzeitige Verluste: entgangener Durchsatz, Wiederanfahr-Ausschuss und Bedienerzeit. Auf einer Linie mit 800 kg/h und 20 Minuten Stillstand vernichtet ein einzelner Wechsel rund 267 kg verkaufsfähiges Produkt.
Wechselt diese Linie das Sieb dreimal pro Schicht über zwei Schichten, übersteigt der tägliche Produktionsverlust 1.600 kg. Bei einem durchschnittlichen Polymerverkaufspreis von 1,20 €/kg für eine Standard-Folienqualität entspricht das rund 1.900 € entgangenem Tagesumsatz — noch ohne Berücksichtigung des Wiederanfahr-Ausschusses oder der Arbeitskosten des Eingriffs selbst.
Branchen-Benchmarks von Euromap und veröffentlichte Prozessaudits setzen die Kosten ungeplanten Extrusionsstillstands durchgängig zwischen 200 und 500 US-Dollar pro Stunde an — abhängig von Liniengröße, Produktwert und Energiekostenstruktur. Bei Linien, die Post-Consumer-Rezyklat verarbeiten — wo Verunreinigungsgrade von 3–8 Gewichtsprozent üblich sind — erfordern manuelle Siebwechsler noch häufigere Eingriffe, was den Stillstand weiter erhöht.
Wann welcher Siebwechsler? Eine Entscheidungshilfe
Die richtige Wahl ist keine Frage von „besser oder schlechter“, sondern der Übereinstimmung zwischen Technologie und Produktionsprofil. Drei Szenarien decken die meisten Fälle ab.
Geeignet für niedrige Durchsätze, saubere Neuware mit langen Siebstandzeiten und seltene Wechsel — etwa Entwicklungslinien, Laborextrusion und kurze Produktionsläufe. Der niedrige Anschaffungspreis rechtfertigt sich, wenn Stillstand selten und unkritisch ist.
Sinnvoll für mittlere Linien mit moderater Kontamination und Anwendungen mit toleranten Qualitätsanforderungen — Rohr, Profil, Compoundierung. Der Wechsel in Sekunden reduziert Stillstand, der kurze Druckpuls bleibt aber spürbar.
Die Wahl für hohen Durchsatz und qualitätskritische Produkte — Folie, Faser, Platte, Coating. Kein Stopp, ±2 % Druckstabilität. Feinheit bis 3 μm mit der AP Series bei Neuware und sauberem Regranulat; für PCR und Rezyklat der automatische Band-Siebwechsler GorillaBelt oder der Laser-Schmelzefilter ScrapeAway, für PET-Rezyklat ausschließlich ScrapeAway. Höhere Investition, aber niedrigste Gesamtbetriebskosten.
Unter den Systemen ohne Produktionsstopp entscheidet der Verunreinigungsgrad über das Prinzip: der kontinuierliche, selbstreinigende Doppelkartuschen-Siebwechsler AP Series für Neuware, sauberes Regranulat und geringen Rezyklatanteil mit Feinheit bis 3 μm, der automatische Band-Siebwechsler GorillaBelt für hochkontaminierte Rezyklatströme bis 10 Gewichtsprozent, und der automatische, kontinuierliche und selbstreinigende Laser-Schmelzefilter ScrapeAway für kontaminierte Rezyklatschmelzen und PET-Rezyklat (100–1.000 μm). Eine vollständige Gegenüberstellung bietet der englischsprachige Leitfaden: Continuous vs Discontinuous Screen Changer →
Über den Stillstand hinaus: OEE und Produktqualität
Die Stillstandskosten sind der sichtbarste, aber nicht der einzige Faktor. Der Wechsel von manuellem auf automatischen Siebwechsel wirkt auf zwei weitere Kennzahlen, die in der Wirtschaftlichkeitsrechnung häufig übersehen werden: Gesamtanlageneffektivität (OEE) und Produktqualität.
Beim OEE schlägt sich die eliminierte Stillstandszeit direkt in der Verfügbarkeitskomponente nieder. Die Umstellung von manuellem auf kontinuierlichen Siebwechsel verbessert die OEE typischerweise um 5–15 % — allein durch die Eliminierung der Siebwechsel-Stopps, ohne weitere Prozessänderung.
Bei der Qualität ist der Mechanismus subtiler. Ein manueller Siebwechsler, der nahe der Siebsättigung betrieben wird, erzeugt einen schwankenden Differenzdruck, der sich in Schmelzedruckvariationen vor dem Werkzeug niederschlägt — und damit in Dickentoleranzschwankungen. Europäische Folienverarbeiter berichten nach der Umstellung auf kontinuierliche Filtration regelmäßig von Dickentoleranzverbesserungen von 30–40 %. Eine tiefergehende Analyse der Druckursachen finden Sie im Leitfaden: Melt Pressure Instability: Causes & Solutions →
Siebwechsler und Schmelzefilter von Cofit
Drei Produktfamilien decken das Spektrum der Schmelzefiltration ab: die AP Series für die Feinstfiltration von Neuware in Folien- und Faseranwendungen, der automatische Band-Siebwechsler GorillaBelt für hochkontaminierte Post-Consumer-Rezyklatströme und der automatische, kontinuierliche und selbstreinigende Laser-Schmelzefilter ScrapeAway (Filtration 100–1.000 μm), die Lösung von Cofit für PET-Rezyklat.
Kontinuierliche, selbstreinigende Filtration für Neuware, sauberes Regranulat und geringen Rezyklatanteil — Blasfolie, Flachfolie, Stretchfolie, Faserextrusion, Platte, Extrusion Coating und Compoundierung. Der Bediener betätigt mit einem Schlüssel die Durchflussventile; die Rückspülung der Schmelze reinigt das Sieb, ohne die Linie anzuhalten. Kein Druckpuls, Schmelzedruck stabil innerhalb ±2 %. Filtrationsfeinheit bis 3 μm, Druck über 500 bar.
- Kein Produktionsstopp für Siebwartung
- Druckstabilität: ±2 % während des Reinigungszyklus
- Kein externes Hydraulikaggregat erforderlich
- Filtrationsfeinheit bis 3 μm
Automatische Bandfiltration für Post-Consumer- und Post-Industrial-Rezyklatströme. Das Band rückt automatisch nach — kein Reinigungszyklus, kein Sättigungslimit. Verarbeitet Verunreinigungen bis 10 Gewichtsprozent: Metall, Folie, Papier, vernetztes Polymer. Die Lösung für PCR-Anteile über 30 %.
- Verunreinigungstoleranz: bis 10 Gewichtsprozent
- Automatischer Bandvorschub — kein Reinigungszyklus
- Geeignet für 30–100 % PCR-Anwendungen
- Ermöglicht PPWR-Rezyklatanteil-Konformität
Zwei lasergebohrte Filterscheiben, feststehende Schaber und ein automatisches Austragssystem entfernen Verunreinigungen, ohne die Linie anzuhalten. Für kontaminierte Rezyklatschmelzen mit festen Verunreinigungen wie Aluminium und Elastomeren sowie für PET-Rezyklat.
- Filtration 100–1.000 μm
- Bis 5.000 kg/h pro Einheit
- Bis 250 bar und 300 °C
- Schmelzeverlust unter 1 %
Weiterführende englischsprachige Leitfäden: Screen Changers for Plastic Extrusion → · Automatic vs Manual Screen Changers →
Häufig gestellte Fragen
Ein manueller Siebwechsler erfordert einen vollständigen Linienstillstand von 15–45 Minuten: Der Extruder wird gestoppt, druckentlastet und abgekühlt, bevor ein Bediener das Siebpaket austauscht. Ein automatischer Siebwechsler — hydraulisch, kontinuierlich oder als Bandsystem — hält den Schmelzekanal während des Wechsels aktiv. Vollkontinuierliche Systeme erreichen den Wechsel ohne Produktionsstopp und ohne messbaren Druckpuls, mit einer Schmelzedruckstabilität von ±2 %.
Bei Linien mit häufigen Wechseln in der Regel ja. Ein einzelner manueller Wechsel auf einer 800-kg/h-Linie mit 20 Minuten Stillstand vernichtet rund 267 kg verkaufsfähiges Produkt. Bei drei Wechseln pro Schicht über zwei Schichten übersteigt der Tagesverlust 1.600 kg — bei 1,20 €/kg rund 1.900 € pro Tag. Ungeplanter Stillstand kostet laut Euromap und Plastics Technology 200–500 USD pro Stunde. Die Umstellung auf kontinuierlichen Wechsel verbessert die OEE typischerweise um 5–15 %.
Für hohen Durchsatz und qualitätskritische Produkte sind kontinuierliche Siebwechsler die geeignete Wahl. Sie eliminieren den Produktionsstopp vollständig und halten den Schmelzedruck innerhalb ±2 % stabil, was Dickentoleranzschwankungen vermeidet. Manuelle und hydraulische Systeme erzeugen dagegen einen Druckpuls beim Wechsel, der bei hohen Geschwindigkeiten zu messbarem Ausschuss führt. Kontinuierliche, selbstreinigende Doppelkartuschensysteme wie die AP Series erreichen zudem Filtrationsfeinheiten bis 3 μm.
Ja. Manuelle Siebwechsler nahe der Siebsättigung erzeugen Schmelzedruckinstabilität, die sich direkt in Dickentoleranzschwankungen niederschlägt: Blaseninstabilität bei Blasfolie, Bandierung bei Flachfolie, Fadenbrüche bei der Faserextrusion. Kontinuierliche Siebwechsler halten den Differenzdruck stabil innerhalb ±2 %. Europäische Folienverarbeiter berichten nach der Umstellung regelmäßig von Dickentoleranzverbesserungen von 30–40 % — ohne weitere Prozessänderung.
Post-Consumer-Rezyklate enthalten typischerweise 3–8 Gewichtsprozent Verunreinigung. Bei diesen Graden sinkt die Siebstandzeit drastisch, und manuelle Wechsel werden wirtschaftlich unmöglich. Die technisch korrekte Lösung ist der automatische Band-Siebwechsler GorillaBelt, der Verunreinigungen bis 10 Gewichtsprozent ohne Druckstörung und ohne Stillstand verarbeitet — geeignet für PCR-Anteile bis 100 %.
Quellen und Referenzen
- Plastics Technology — Siebwechsel-Stillstand 5–10 % der Betriebszeit; Kostensatz ungeplanter Stillstand (200–500 USD/Stunde)
- Euromap — Benchmark Kosten ungeplanter Extrusionsstillstand
- AMI Consulting — Verunreinigungsgrad Post-Consumer-Rezyklat (3–8 Gewichtsprozent)
- Society of Plastics Engineers (SPE) — Schmelzedruckschwankung → Dickentoleranzabweichung
- ASTM E11 / DIN EN ISO 9044 — Metalldrahtgewebe: Maschenweite, Begriffe, Anforderungen
- Cofit International Ingenieurdaten — AP Series: Filtrationsfeinheit bis 3 μm, Druckstabilität ±2 %; GorillaBelt: bis 10 Gewichtsprozent Verunreinigung; OEE-Verbesserung 5–15 %, Downtime-Reduktion bis 90 %
Berechnen Sie, was Ihr manueller Siebwechsel jährlich kostet
Geben Sie Durchsatz, Wechselfrequenz und Schichtmodell ein. Der Cofit Productivity Savings Calculator zeigt Ihren Produktionsverlust und den entgangenen Jahresumsatz — in unter zwei Minuten.
Cofit deals with research, engineering, manufacture and distribution of automatic and continuous screen changers for post-consumer and post-industrial recycling materials too.
Contact us to upgrade your extrusion system, ask us for more info about any product or service.