


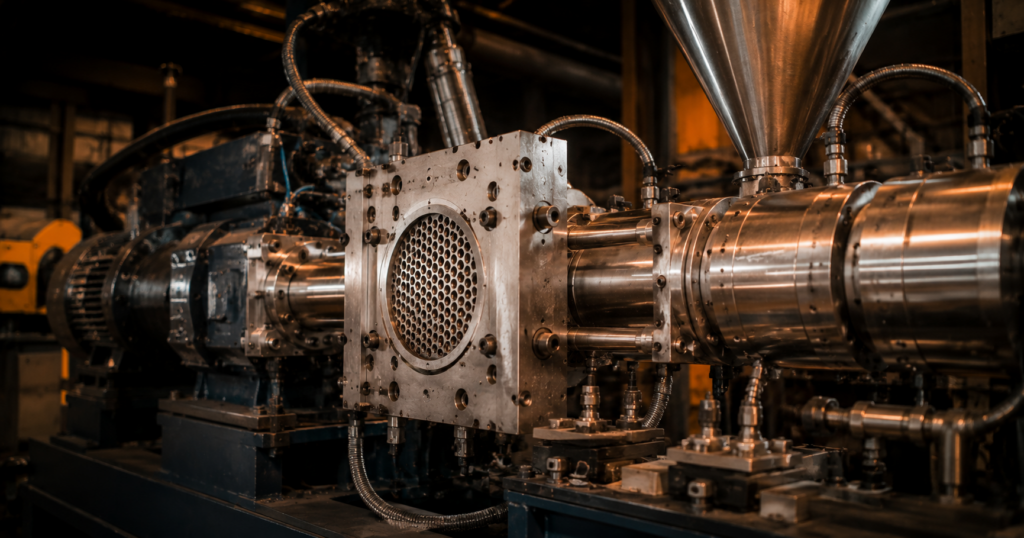
Schmelzefiltration in der Kunststoffextrusion: Der vollständige Leitfaden
Schmelzefiltration ist die mechanische Entfernung von Feststoffverunreinigungen aus einer thermoplastischen Polymerschmelze während des Extrusionsprozesses. Das Filterelement — ein mehrlagiges Siebpaket aus Edelstahlgewebe — hält Partikel oberhalb der Maschenweite zurück. Der Schmelzefilter ist der Mechanismus, der das gesättigte Siebpaket ersetzt oder reinigt — mit oder ohne Produktionsunterbrechung, je nach Bauart. Die richtige Auswahl der Filtrationseinheit bestimmt direkt die Produktqualität und die Anlageneffizienz.
Was ist Schmelzefiltration?
Schmelzefiltration bezeichnet die mechanische Reinigung der Polymerschmelze in einer Extrusionsanlage. Das Filtrationsaggregat — bestehend aus Siebpaket, Lochscheibe (Brecherscheibe) und Siebwechsler — ist zwischen Extruderausgang und Werkzeug eingebaut und entfernt Feststoffpartikel, die die Produktqualität beeinträchtigen würden.
In der Kunststoffverarbeitung entstehen Verunreinigungen aus verschiedenen Quellen: karbonisierte Polymeranteile aus Totstandzonen im Zylinder, Gelpartikel aus unvollständig aufgeschmolzenem Material, Metallabrieb aus Schnecke und Zylinder sowie — bei der Verarbeitung von Post-Consumer-Rezyklaten — Fremdkörper wie Metallsplitter, Papier, Aluminiumfolie und vernetzte Polymere.
Ohne wirksame Schmelzefiltration gelangen diese Partikel in die Schmelze und von dort ins fertige Produkt: als Fischauge- oder Nadelstichdefekte im Folienteil, als Fadenbrüche bei der Faserextrusion oder als Oberflächenfehler bei Rohren und Profilen. Die Schmelzefiltration ist die letzte mechanische Barriere zwischen Polymerstrom und Endprodukt.
Die Rolle des Differenzdrucks bei der Schmelzefiltration
Der Differenzdruck (ΔP) über dem Siebpaket ist das zentrale Betriebssignal in der Schmelzefiltration. Ein sauberes Siebpaket erzeugt einen Basis-ΔP von typischerweise 20–80 bar bei Standard-Polyolefinen und üblichen Durchsätzen. Mit zunehmender Partikelbeladung des Siebs steigt der ΔP progressiv an.
Ein steigender ΔP bedeutet instabiler Schmelzedruck vor dem Werkzeug — mit direkten Folgen für die Produktdimensionen. Laut Daten der Society of Plastics Engineers (SPE) erzeugt eine Schmelzedruckschwankung von ±5 % eine Dickentoleranzabweichung von ±3–5 % in Folien- und Plattenanwendungen. Diese Abweichung liegt häufig außerhalb der Spezifikation für Lebensmittelverpackungen und technische Bauteile.
Quelle: Harper Handbook
Quelle: SPE
Welche Verunreinigungen entfernt die Schmelzefiltration?
Das Spektrum der Verunreinigungen in der Polymerschmelze ist anwendungsabhängig. Bei der Verarbeitung von Neuware dominieren karbonisierte Polymeranteile und Gelpartikel; bei Post-Consumer-Rezyklaten erweitert sich das Spektrum erheblich. Die folgende Tabelle zeigt die häufigsten Verunreinigungstypen mit empfohlener Filtrationsfeinheit.
| Verunreinigungstyp | Quelle | Typische Größe | Empfohlene Filtration |
|---|---|---|---|
| Karbonisiertes Polymer (schwarze Punkte) | Totstandzonen in Zylinder, Werkzeug oder Schmelzefiltergehäuse | 50–500 μm | 150–200 Mesh (74–105 μm) |
| Gelpartikel / Hochmolekularanteile | Unvollständig aufgeschmolzenes Material, vernetzte Fraktionen | 100–2.000 μm | 100–200 Mesh (74–149 μm) |
| Metallpartikel | Schnecken- und Zylinderabrieb, magnetische Kontamination | 50–2.000 μm | 150–200 Mesh; Magnetseparation empfohlen |
| Papier- und Zellulosefasern | Post-Consumer-Rezyklat (PCR) — Etiketten, Einlagen | 200–5.000 μm | 80–120 Mesh als Vorstufe |
| Aluminiumfolie-Fragmente | PCR-Verbundverpackungen, Beutel, Sachets | 500–5.000 μm | 40–80 Mesh als Vorstufe |
| Vernetztes Polymer / Elastomer | Gummianteile, PCR-Elastomerkontamination | 100–3.000 μm | 80–150 Mesh |
| Sand und anorganische Partikel | PCR-Agrar- und Baufolie | 50–500 μm | 120–200 Mesh; abriebfestes Siebmaterial empfohlen |
Maschenweiten nach DIN EN ISO 9044 (Metallgewebe) bzw. ASTM E11. Für die vollständige Umrechnungstabelle Mesh → Mikron: cofit.com/mesh-to-micron-conversion
Verunreinigungsgrad und Siebstandzeit
Der Verunreinigungsgrad — die Partikelmasse pro Volumeneinheit Polymerschmelze — bestimmt direkt die Standzeit des Siebpakets. Bei Neuware mit unter 0,1 % Verunreinigung in Gewichtsprozent wird die Standzeit in Tagen gemessen. Bei Post-Consumer-Rezyklaten, wo der Verunreinigungsgrad nach Analysen von AMI Consulting typischerweise bei 3–8 Gewichtsprozent liegt, kann die Standzeit bei feiner Filtration auf unter zwei Stunden absinken.
Für Extrusionslinien, die Post-Consumer-Anteile verarbeiten, ist der Verunreinigungsgrad daher die primäre Variable bei der Auswahl der Filtrationsanlage. Eine Kontamination, die bei Neuware 24-Stunden-Standzeiten erlaubt, macht bei 3 % Verunreinigung manuelles Siebwechseln vollständig unwirtschaftlich.
Wie viel kostet Ihr Siebwechsel pro Jahr?
Geben Sie Durchsatz, Wechselfrequenz und Schichtmodell ein. Der Cofit Productivity Savings Calculator zeigt Ihren monatlichen Produktionsverlust und den entgangenen Jahresumsatz — in unter zwei Minuten.
Schmelzefiltration: Verfahren und Technologien im Vergleich
Schmelzefilter werden grundsätzlich in zwei Kategorien unterteilt: diskontinuierliche Systeme, bei denen die Produktion für den Siebwechsel unterbrochen wird, und kontinuierliche Systeme, bei denen das Sieb gewechselt oder gereinigt wird, während die Linie läuft. Die Wahl der richtigen Technologie ist die entscheidende Konstruktionsentscheidung für jede Extrusionsanlage.
Die Anlage wird vollständig gestoppt oder druckentlastet, um das Siebpaket zu wechseln. Wechselzeit: 15–45 Minuten inklusive Druckaufbau und Stabilisierungsphase. Geeignet für Entwicklungslinien, kurze Produktionsläufe und saubere Neuware mit langen Standzeiten.
Ein hydraulischer Aktuator verschiebt das Siebpaket innerhalb von Sekunden — mit kurzem Druckeinbruch beim Wechsel. Die Linie läuft weiter, aber der Druckpuls erzeugt Dickentoleranzschwankungen im Produkt. Für Rohr- und Profilanwendungen mit moderater Qualitätsanforderung geeignet.
Das Sieb wird gereinigt oder erneuert, während die Schmelze ungehindert fließt. Kein Produktionsstopp, kein Druckpuls, Schmelzedruck stabil innerhalb ±2 %. Selbstreinigende Systeme (AP Series) oder Bandfiltersysteme (Gorillabelt) — je nach Verunreinigungsgrad. Die einzige praxistaugliche Lösung für Folien-, Faser- und Hochleistungsanwendungen.
Selbstreinigend oder Bandfilter: Die Entscheidung innerhalb der kontinuierlichen Filtration
Kontinuierliche Schmelzefilter gibt es in zwei Grundprinzipien. Selbstreinigende Systeme — wie die AP Series — reinigen das Sieb in situ durch einen mechanischen Reinigungszyklus, während die Schmelze durch den benachbarten Filtrationsbereich weiterströmt. Das Sieb verlässt nie die Schmelze; der Reinigungszyklus wird automatisch durch ΔP oder Zeitsteuerung ausgelöst. Dieses Prinzip ist für niedrige bis mittlere Verunreinigungsgrade geeignet und erreicht Filtrationsfeinheiten bis 3 μm.
Bandfiltersysteme — wie der Gorillabelt — führen ein kontinuierliches Edelstahlgewebeband durch die Schmelzezone. Wenn ein Bandabschnitt gesättigt ist, rückt frisches Band nach. Es gibt keinen Reinigungszyklus und keine Sättigungsgrenze. Dieses Prinzip ist für Post-Consumer-Anwendungen mit Verunreinigungsgraden bis 10 Gewichtsprozent konzipiert — der Bereich, in dem selbstreinigende Systeme an ihre Kapazitätsgrenze stoßen.
Für eine vollständige Entscheidungsmatrix zwischen kontinuierlicher und diskontinuierlicher Filtration empfehlen wir den englischsprachigen Leitfaden: Continuous vs Discontinuous Screen Changer →
Wie Schmelzefiltration die Produktqualität beeinflusst
Die Qualität der Schmelzefiltration wirkt sich über zwei unabhängige Mechanismen auf das Endprodukt aus: Partikelkontamination und Druckinstabilität. Beide sind mit korrekt ausgelegten und gewarteten Filtrationsanlagen vermeidbar.
Partikelkontamination im Endprodukt
Wenn Partikel oberhalb der Filtrationsgrenze das Werkzeug erreichen, entstehen anwendungsspezifische Defekte. Bei Blasfolien erzeugen Partikel über 80–100 μm Fischwaugen und Nadellöcher. Bei der Faserextrusion blockieren Partikel über 50–70 μm Spinndrüsenlöcher und verursachen Fadenbrüche. Bei Rohren entstehen Oberflächendefekte und lokale Schwachstellen, die die Langzeitdruckfestigkeit reduzieren.
Partikeldefekte sind in der Regel nicht reversibel — ein Fischauge in der Folienrolle oder ein Nadelloch in der Beschichtung bedeutet Ausschuss oder Abwertung des Materials.
Druckinstabilität und Dickentoleranzschwankungen
Der zweite Mechanismus ist subtiler und wird häufig fehldiagnostiziert. Wenn sich ein Siebpaket der Sättigung nähert, schwankt der ΔP über dem Filter. Diese Schwankung erzeugt entsprechende Schmelzedruckvariationen vor dem Werkzeug, die sich direkt in Dickentoleranzschwankungen des Produkts niederschlagen. Bei der Blasfolie wird dies als Blaseninstabilität sichtbar; bei der Flachfolienextrusion als periodische Dickenbandierung entlang der Folienrolle.
Verarbeiter, die von manuellem Siebwechsel auf kontinuierliche Selbstreinigungsfiltration umgestellt haben, berichten laut Branchendaten aus europäischen Extrusionsbetrieben von Dickentoleranzverbesserungen von 30–40 % — allein durch die Eliminierung des ΔP-Schwankungszyklus. Die Verbesserung erfordert keine Werkzeuganpassung, keine Schneckenmodifikation und keine Änderung der Prozessparameter.
Eine vollständige Diagnose der Ursachen von Schmelzedruckinstabilität — einschließlich Siebpaketsättigung, Schneckenrattern, Zylindertemperaturschwankungen und Werkzeugverstopfung — finden Sie im Leitfaden: Melt Pressure Instability: Causes & Solutions →
Schmelzefiltration bei der Verarbeitung von Post-Consumer-Rezyklaten
Die EU-Verpackungsverordnung (PPWR) schreibt für 2030 einen Mindestanteil von 10 % Rezyklat in Kunststoffverpackungen vor, steigend auf 35 % für flexible Folienanwendungen bis 2040. Für Extruder, die heute mit 15–20 % PCR-Anteil arbeiten, stellt die Schmelzefiltration bereits den Engpass dar. Der Übergang auf 30–50 % PCR-Anteil ist ohne Anpassung der Filtrationsanlage technisch nicht beherrschbar.
Post-Consumer-LDPE-Folie aus dem Sammelsystem enthält typischerweise 3–8 Gewichtsprozent Verunreinigung: Aluminiumfolie, Papier, Sand, Metallsplitter und vernetztes Polymer. Bei 5 % Verunreinigung und einem Durchsatz von 300 kg/h werden pro Stunde 15 kg Fremdstoffe zurückgehalten. Ein Standard-Siebpaket bei 150 Mesh sättigt in 2–4 Stunden — ein Frequenz, die manuellen Siebwechsel wirtschaftlich und operativ unmöglich macht.
„Der Schmelzefilter ist die Schlüsselkomponente beim Übergang zu höheren Rezyklatanteilen”, erklärt ein Verfahrenstechniker eines deutschen Folienverarbeiters. „Wer heute nicht auf kontinuierliche Filtration umrüstet, wird die PPWR-Ziele nicht erfüllen können — zumindest nicht ohne unakzeptable Ausfallzeiten.”
Zweistufige Filtration für hochkontaminierte PCR-Ströme
Für Extrusionslinien mit mehr als 30 % PCR-Anteil oder stark kontaminierten Eingangsstoffen empfiehlt sich eine zweistufige Filtrationsarchitektur: Eine Vorstufe mit Bandfilter (Gorillabelt) entfernt Grobverunreinigungen — Metall, Folie, Papier —, während eine nachgeschaltete Feinfiltrationsstufe mit selbstreinigendem System (AP Series) die Endqualität sicherstellt. Diese Konfiguration erlaubt feine Filtrationsfeinheiten bis 3 μm im zweiten Schritt, ohne dass das Feinsieb durch Hartpartikel beschädigt wird.
Wirtschaftlichkeit der Schmelzefiltration
Die Schmelzefiltration ist selten die größte Investitionsposition einer Extrusionsanlage — sie ist jedoch einer der Faktoren mit dem größten Einfluss auf die Betriebskosten. Laut Plastics Technology kostet ungeplanter Stillstand in der Kunststoffextrusion zwischen 200 und 500 US-Dollar pro Linienstunde. Bei einer Blasfolienanlage mit 400 kg/h, Zweischichtbetrieb und drei manuellen Siebwechseln pro Schicht à 20 Minuten ergibt sich ein jährlicher Produktionsverlust von 200 Stunden — bei einem Produktwert von 2,50 €/kg entspricht das 200.000 € entgangener Jahresproduktion allein durch Siebwechsel.
Diese Zahl berücksichtigt weder den Ausschuss beim Druckwiederaufbau nach jedem Wechsel noch die Qualitätsabwertungen durch Dickentoleranzschwankungen im Druckinstabilitätszeitraum. Die Plastics Industry Association (PLASTICS) schätzt, dass filtrationsbedingter Stillstand und Qualitätsverlust bei Linien mit hohem Rezyklatanteil 3–7 % der jährlichen Jahresproduktion ausmachen.
Cofit Schmelzefilter
Zwei Produktfamilien decken das vollständige Spektrum der Schmelzefiltration ab — von der Feinstfiltration für Folien- und Faseranwendungen bis zu hochkontaminierten Post-Consumer-Rezyklatströmen.
Kontinuierliche Selbstreinigungsfiltration für Blasfolie, Flachfolie, Stretchfolie, Faserextrusion, Platte, Extrusion Coating und Compoundierung. Das Sieb wird in situ gereinigt — kein Produktionsstopp, kein Druckpuls, Schmelzedruck stabil innerhalb ±2 %. Filtrationsfeinheit bis 3 μm — kontinuierlich gehalten.
- Kein Produktionsstopp für Siebwartung
- Druckstabilität: ±2 % während des Reinigungszyklus
- Kein externes Hydraulikaggregat erforderlich
- Filtrationsfeinheit bis 3 μm
Kontinuierliche Bandfiltration für Post-Consumer- und Post-Industrial-Rezyklatströme. Das Band rückt automatisch nach — kein Reinigungszyklus, kein Sättigungslimit. Verarbeitet Verunreinigungen bis 10 Gewichtsprozent: Metall, Folie, Papier, vernetztes Polymer. Die Lösung für PCR-Anteile über 30 %.
- Verunreinigungstoleranz: bis 10 Gewichtsprozent
- Kontinuierlicher Bandvorschub — kein Reinigungszyklus
- Geeignet für 30–100 % PCR-Anwendungen
- Ermöglicht PPWR-Rezyklatanteil-Konformität
Vollständiger englischsprachiger Leitfaden: Screen Changers for Plastic Extrusion → · Polymer Melt Filtration: The Complete Guide →
Häufig gestellte Fragen
Schmelzefiltration ist die mechanische Entfernung von Feststoffverunreinigungen aus der thermoplastischen Polymerschmelze während des Extrusionsprozesses. Die Filtrationsanlage — bestehend aus Siebpaket, Lochscheibe und Siebwechsler — ist zwischen Extruderausgang und Werkzeug eingebaut. Das Siebpaket hält Partikel oberhalb der Maschenweite zurück; der Schmelzefilter stellt den Mechanismus bereit, um das gesättigte Siebpaket zu ersetzen oder zu reinigen — mit oder ohne Produktionsunterbrechung, je nach Bauart. Schmelzefiltration schützt sowohl das Werkzeug als auch das Endprodukt vor Kontaminationsdefekten.
Für Standard-LDPE- und LLDPE-Blasfolie wird typischerweise eine Maschenweite von 100–150 Mesh (105–149 μm Öffnungsweite nach DIN EN ISO 9044 bzw. ASTM E11) verwendet. Hochklare Folien und Barrierefolien erfordern 150–200 Mesh (74–105 μm). Bei Blasfolie mit Post-Consumer-Rezyklatanteil empfiehlt sich eine gröbere Vorfiltration (80–120 Mesh), um vorzeitige Siebsättigung zu vermeiden. Die vollständige Umrechnungstabelle Mesh → Mikron steht unter cofit.com/mesh-to-micron-conversion zur Verfügung.
Die Wechselfrequenz hängt vom Kunststoff und dessen Verunreinigungsgrad ab. Bei sauberer LDPE-Neuware und 150-Mesh-Sieben sind Standzeiten von 12–24 Stunden typisch. Mit 10–20 % Post-Consumer-Rezyklatanteil sinkt die Standzeit auf 4–8 Stunden; bei 30 % PCR-Anteil auf unter 4 Stunden. Jeder manuelle Siebwechsel kostet 15–45 Minuten Stillstand plus Ausschuss in der Stabilisierungsphase. Eine Linie mit drei Wechseln pro 8-Stunden-Schicht verliert 45–135 Minuten Produktionskapazität täglich — 9–28 % der Tageskapazität. Kontinuierliche Selbstreinigungssysteme eliminieren diesen Stillstand vollständig.
Post-Consumer-Rezyklate enthalten typischerweise 3–8 Gewichtsprozent Verunreinigung: Aluminiumfolie, Papier, Sand, Metallsplitter und vernetztes Polymer. Bei diesen Verunreinigungsgraden stoßen selbstreinigende Kartuschensysteme an ihre Reinigungskapazität. Die technisch korrekte Lösung ist der Bandfilter-Siebwechsler Gorillabelt, der frisches Band kontinuierlich durch die Schmelzezone führt. Der Gorillabelt verarbeitet Verunreinigungen bis 10 Gewichtsprozent ohne Druckstörung und ohne Stillstand — geeignet für 100 % Post-Consumer-Rezyklatströme aus LDPE, HDPE, PP und gemischten Polyolefingemischen.
Ja — und dies ist häufig der wirtschaftlich bedeutendere Nutzen. Manuelle Siebwechsler, die nahe der Siebsättigung betrieben werden, erzeugen Schmelzedruckinstabilität, die direkt die Produktqualität beeinträchtigt: Blaseninstabilität bei Blasfolie, Dickentoleranzschwankungen bei Flachfolie, Fadenbrüche bei der Faserextrusion. Kontinuierliche Schmelzefilter halten den ΔP während des gesamten Betriebs stabil innerhalb ±2 %. Europäische Extrusionsbetriebe berichten nach der Umrüstung von manuellem auf kontinuierliche Filtration regelmäßig von Dickentoleranzverbesserungen von 30–40 % — ohne weitere Prozessänderung.
Quellen und Referenzen
- Society of Plastics Engineers (SPE) — Schmelzedruckschwankung → Dickentoleranzabweichung (±5 % → ±3–5 %)
- Harper, Charles A. (Hrsg.) — Handbook of Plastics Technologies — typischer Schmelzedruckbereich (100–400 bar)
- AMI Consulting — Verunreinigungsgrad Post-Consumer-LDPE-Folienström (3–8 Gewichtsprozent)
- Plastics Technology — Kostensatz ungeplanter Stillstand (200–500 USD/Stunde); qualitätsbedingter Ausschuss 1–3 % Jahresproduktion
- EU-Verpackungsverordnung (PPWR) — Rezyklat-Mindestanteile 2030/2040
- Plastics Industry Association (PLASTICS) — filtrationsbedingter Stillstand 3–7 % bei PCR-Verarbeitung
- DIN EN ISO 9044 — Metalldrahtgewebe: Begriffe, Anforderungen (äquivalent ASTM E11)
- Cofit International Ingenieurdaten — AP Series: Filtrationsfeinheit bis 3 μm, Druckstabilität ±2 %, max. 500 bar, max. 350 °C; Gorillabelt: bis 10 Gewichtsprozent Verunreinigung
Berechnen Sie, was Ihre Schmelzefiltration jährlich kostet
Geben Sie Durchsatz, Siebwechselfrequenz und Schichtmodell ein. Der Cofit Productivity Savings Calculator zeigt Ihren monatlichen Produktionsverlust und den entgangenen Jahresumsatz — in unter zwei Minuten.
Cofit deals with research, engineering, manufacture and distribution of automatic and continuous screen changers for post-consumer and post-industrial recycling materials too.
Contact us to upgrade your extrusion system, ask us for more info about any product or service.